







我们能给的
远比您想的更多
隐私条款信息保护中,请放心填写
15832757777
福德隆各地办事处可统一调度,上门服务
吹塑干货|瓶口变形困扰生产?五大核心因素一次性讲透
在中空吹塑生产中,瓶口品质直接决定成品密封性能,螺纹歪斜、口部椭圆、脱模后回弹变形,会造成瓶盖锁合不严、渗漏、批量次品,是很多吹塑车间高频遇到的难题。
瓶口变形并非单一原因导致,工艺、机械、模具、冷却、原料都会互相影响。今天整理吹塑现场五大关键影响因素,方便生产人员快速排查问题。
温度控制不合适
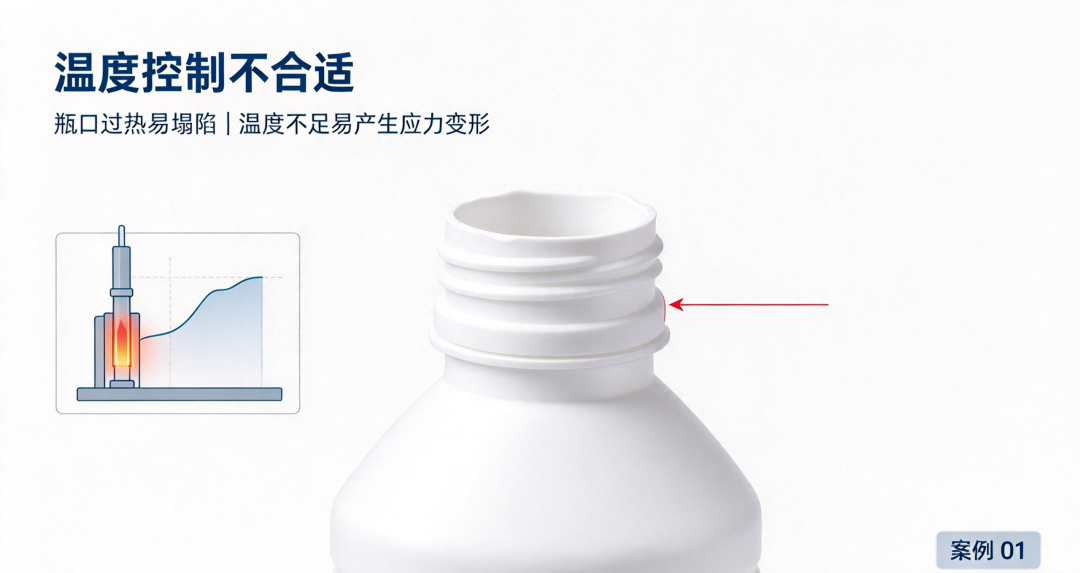
温度是吹塑成型最基础也最敏感的参数。
瓶口区域温度过高,熔体软度过大,刚性不足,在合模、吹气、脱模过程极易发生形变;温度过低,则塑化不充分,材料内应力大,制品冷却完成后应力释放,后期出现瓶口扭曲、螺纹变形。
排查要点:重点监控口模、型坯瓶口段温度,不要只看机身温度,针对瓶口单独优化温控曲线,避免局部过热或塑化不足。
插笔定位不稳定
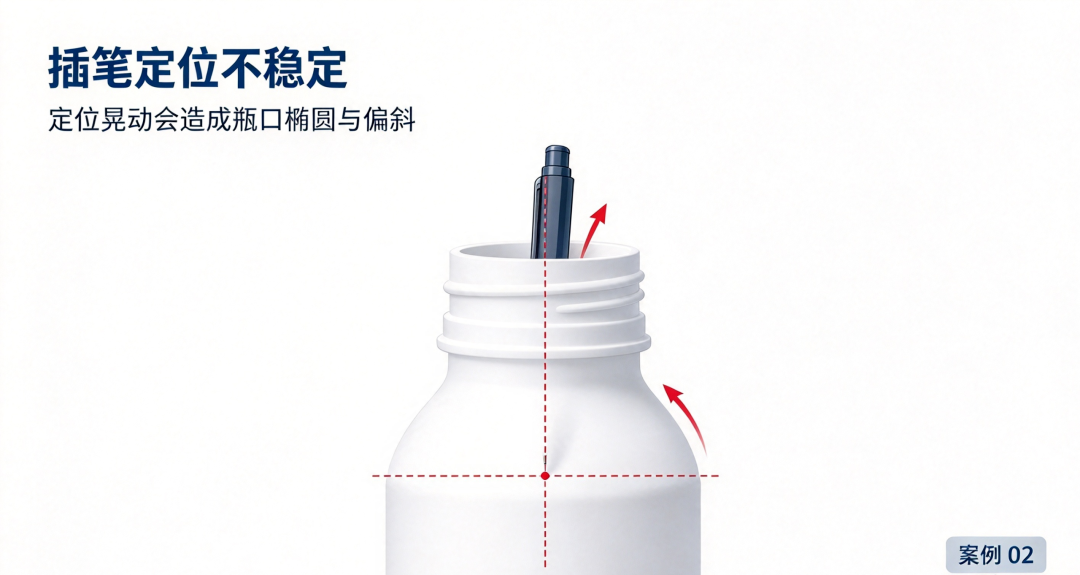
插笔(吹针)负责吹气与瓶口成型定位,是瓶口成型核心部件。 生产过程中插笔晃动、行程不稳定、上下动作存在偏差,吹气时受力不均,会直接挤压拉扯瓶口,造成口部偏斜、椭圆。长期使用后插笔磨损也会加剧定位不稳问题。
排查要点:定期检查插笔同轴度、固定紧固情况,检查气缸 / 伺服驱动运行平稳度,及时更换磨损配件,保证每一次插入动作定位一致。
模具与成型部件对中存在偏差
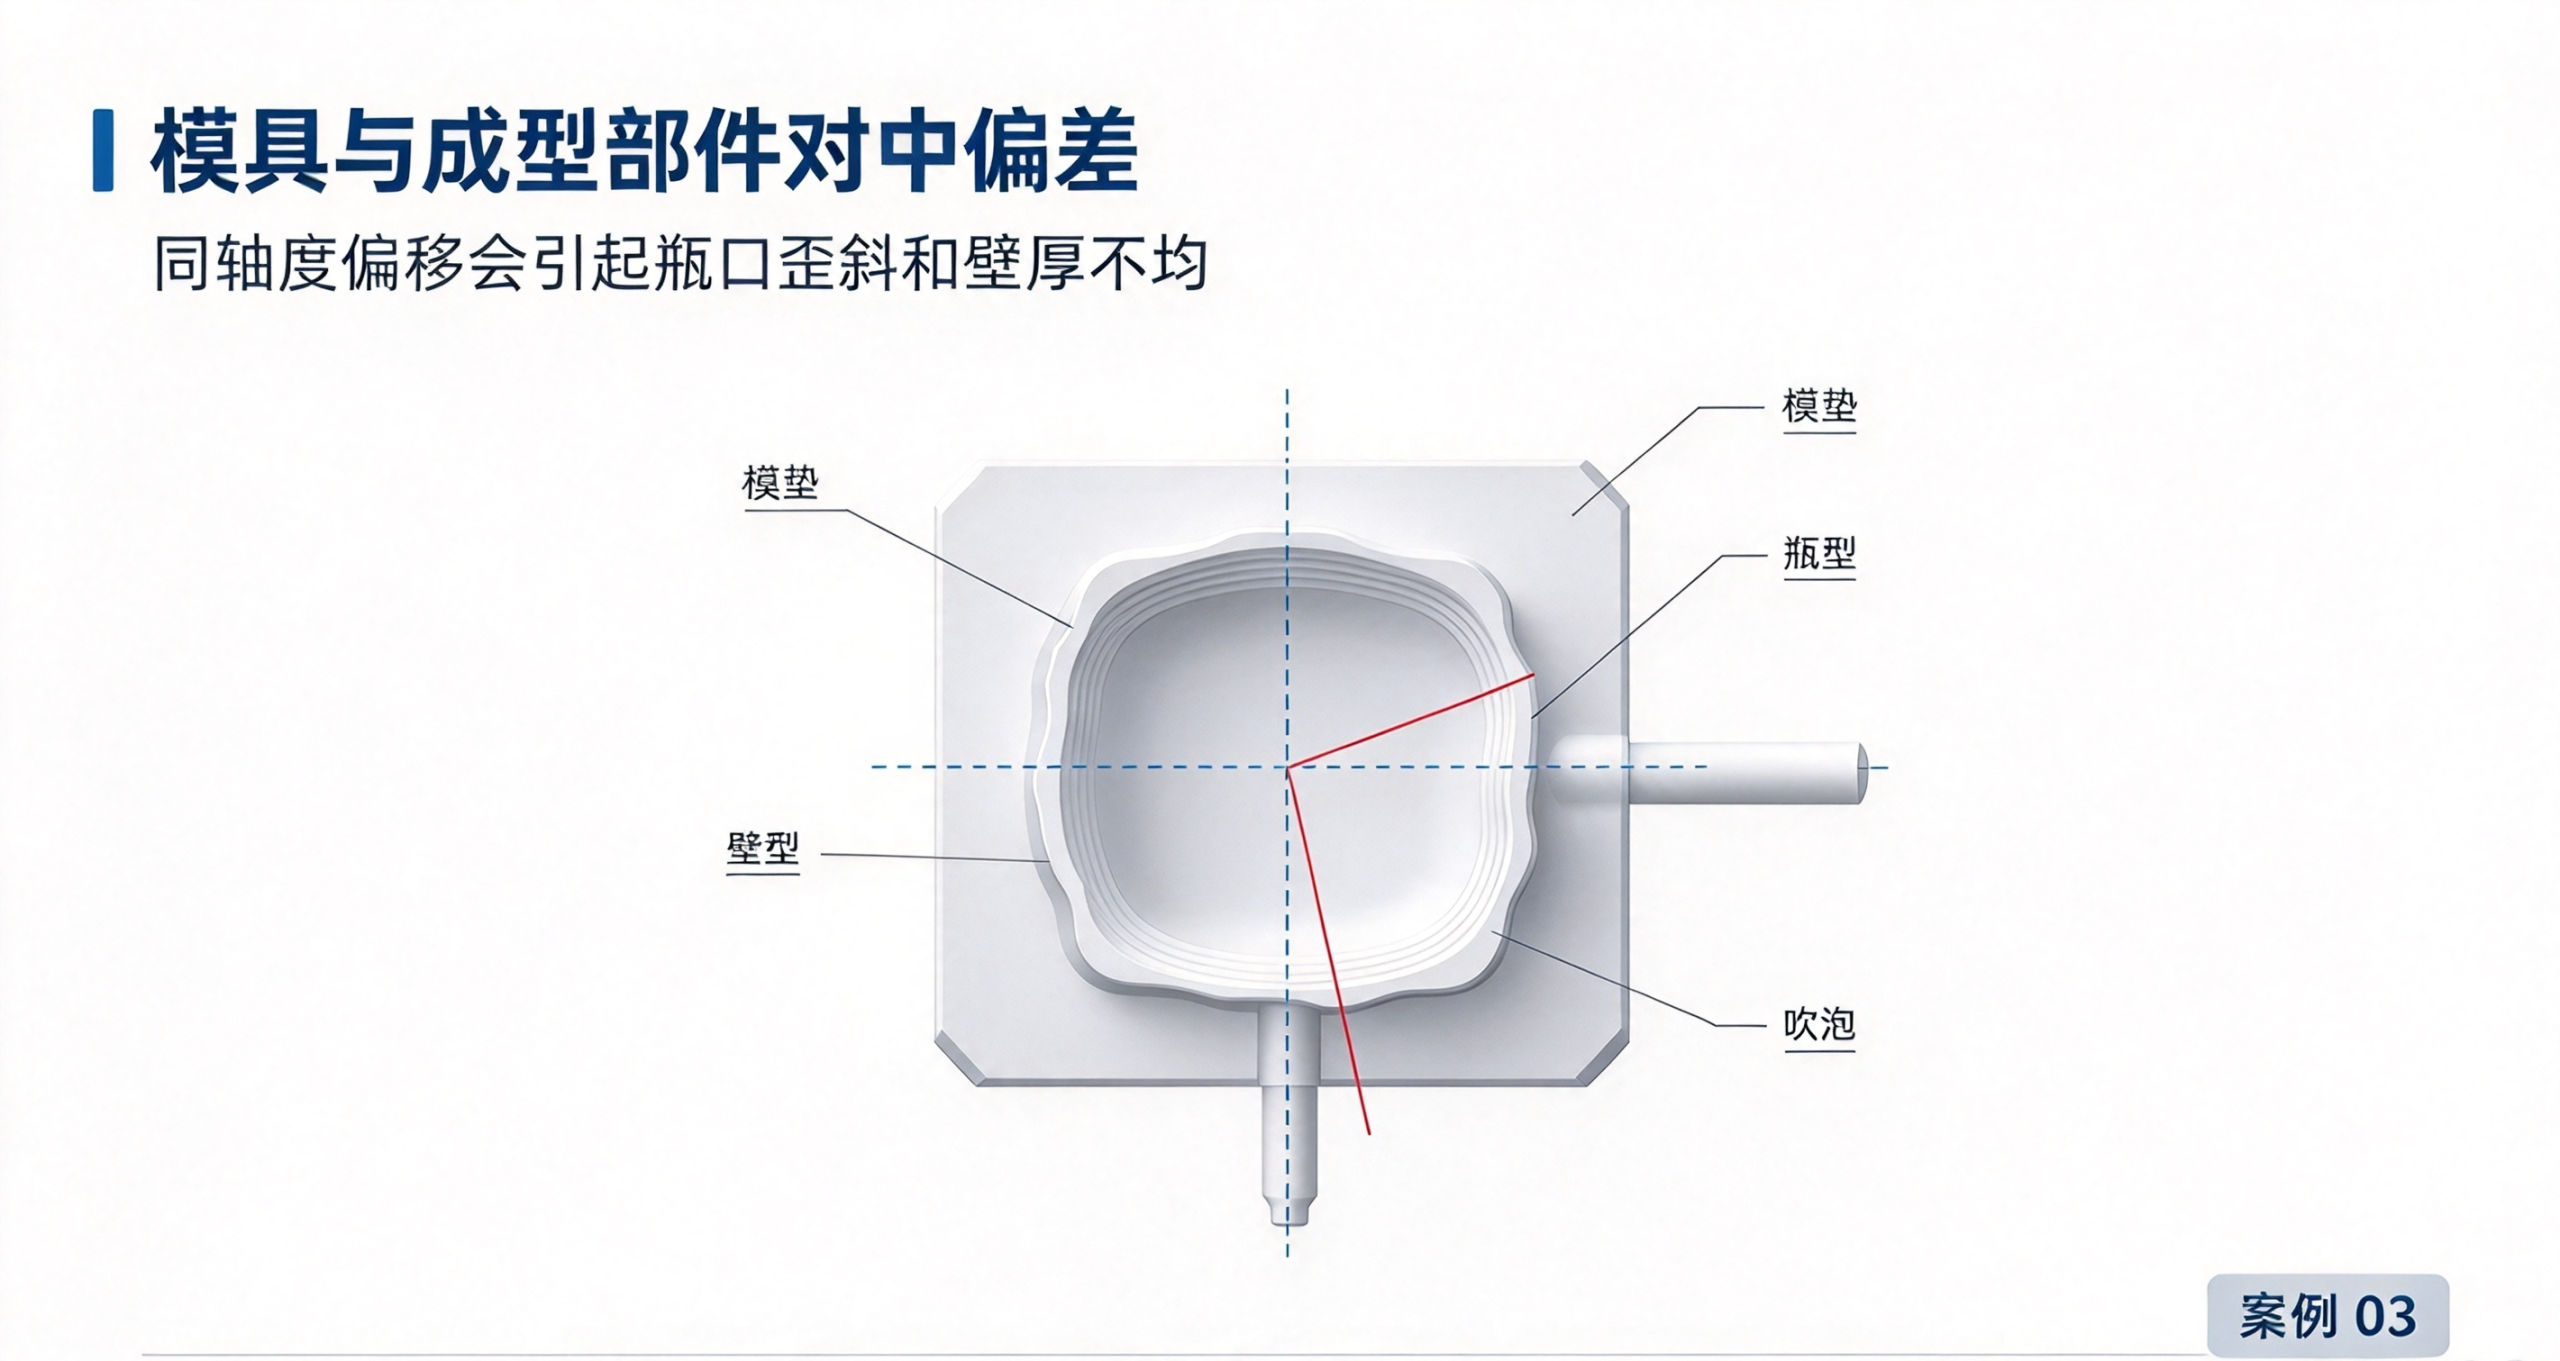
模具、口模、吹针三者同轴度一旦偏移,型坯进入型腔后受力不对称。 合模时单边挤压,吹胀过程材料拉伸不一致,成型出来的瓶口同心度差,肉眼可见口部歪、螺纹单边厚薄不均。模具长期使用出现松动、机架轻微偏移,都会引发这类缺陷。
排查要点:定期校准模具中心,检查模具安装固定,校验模具与吹针同轴度,新机调试、换模后务必重新对中
瓶口冷却不均
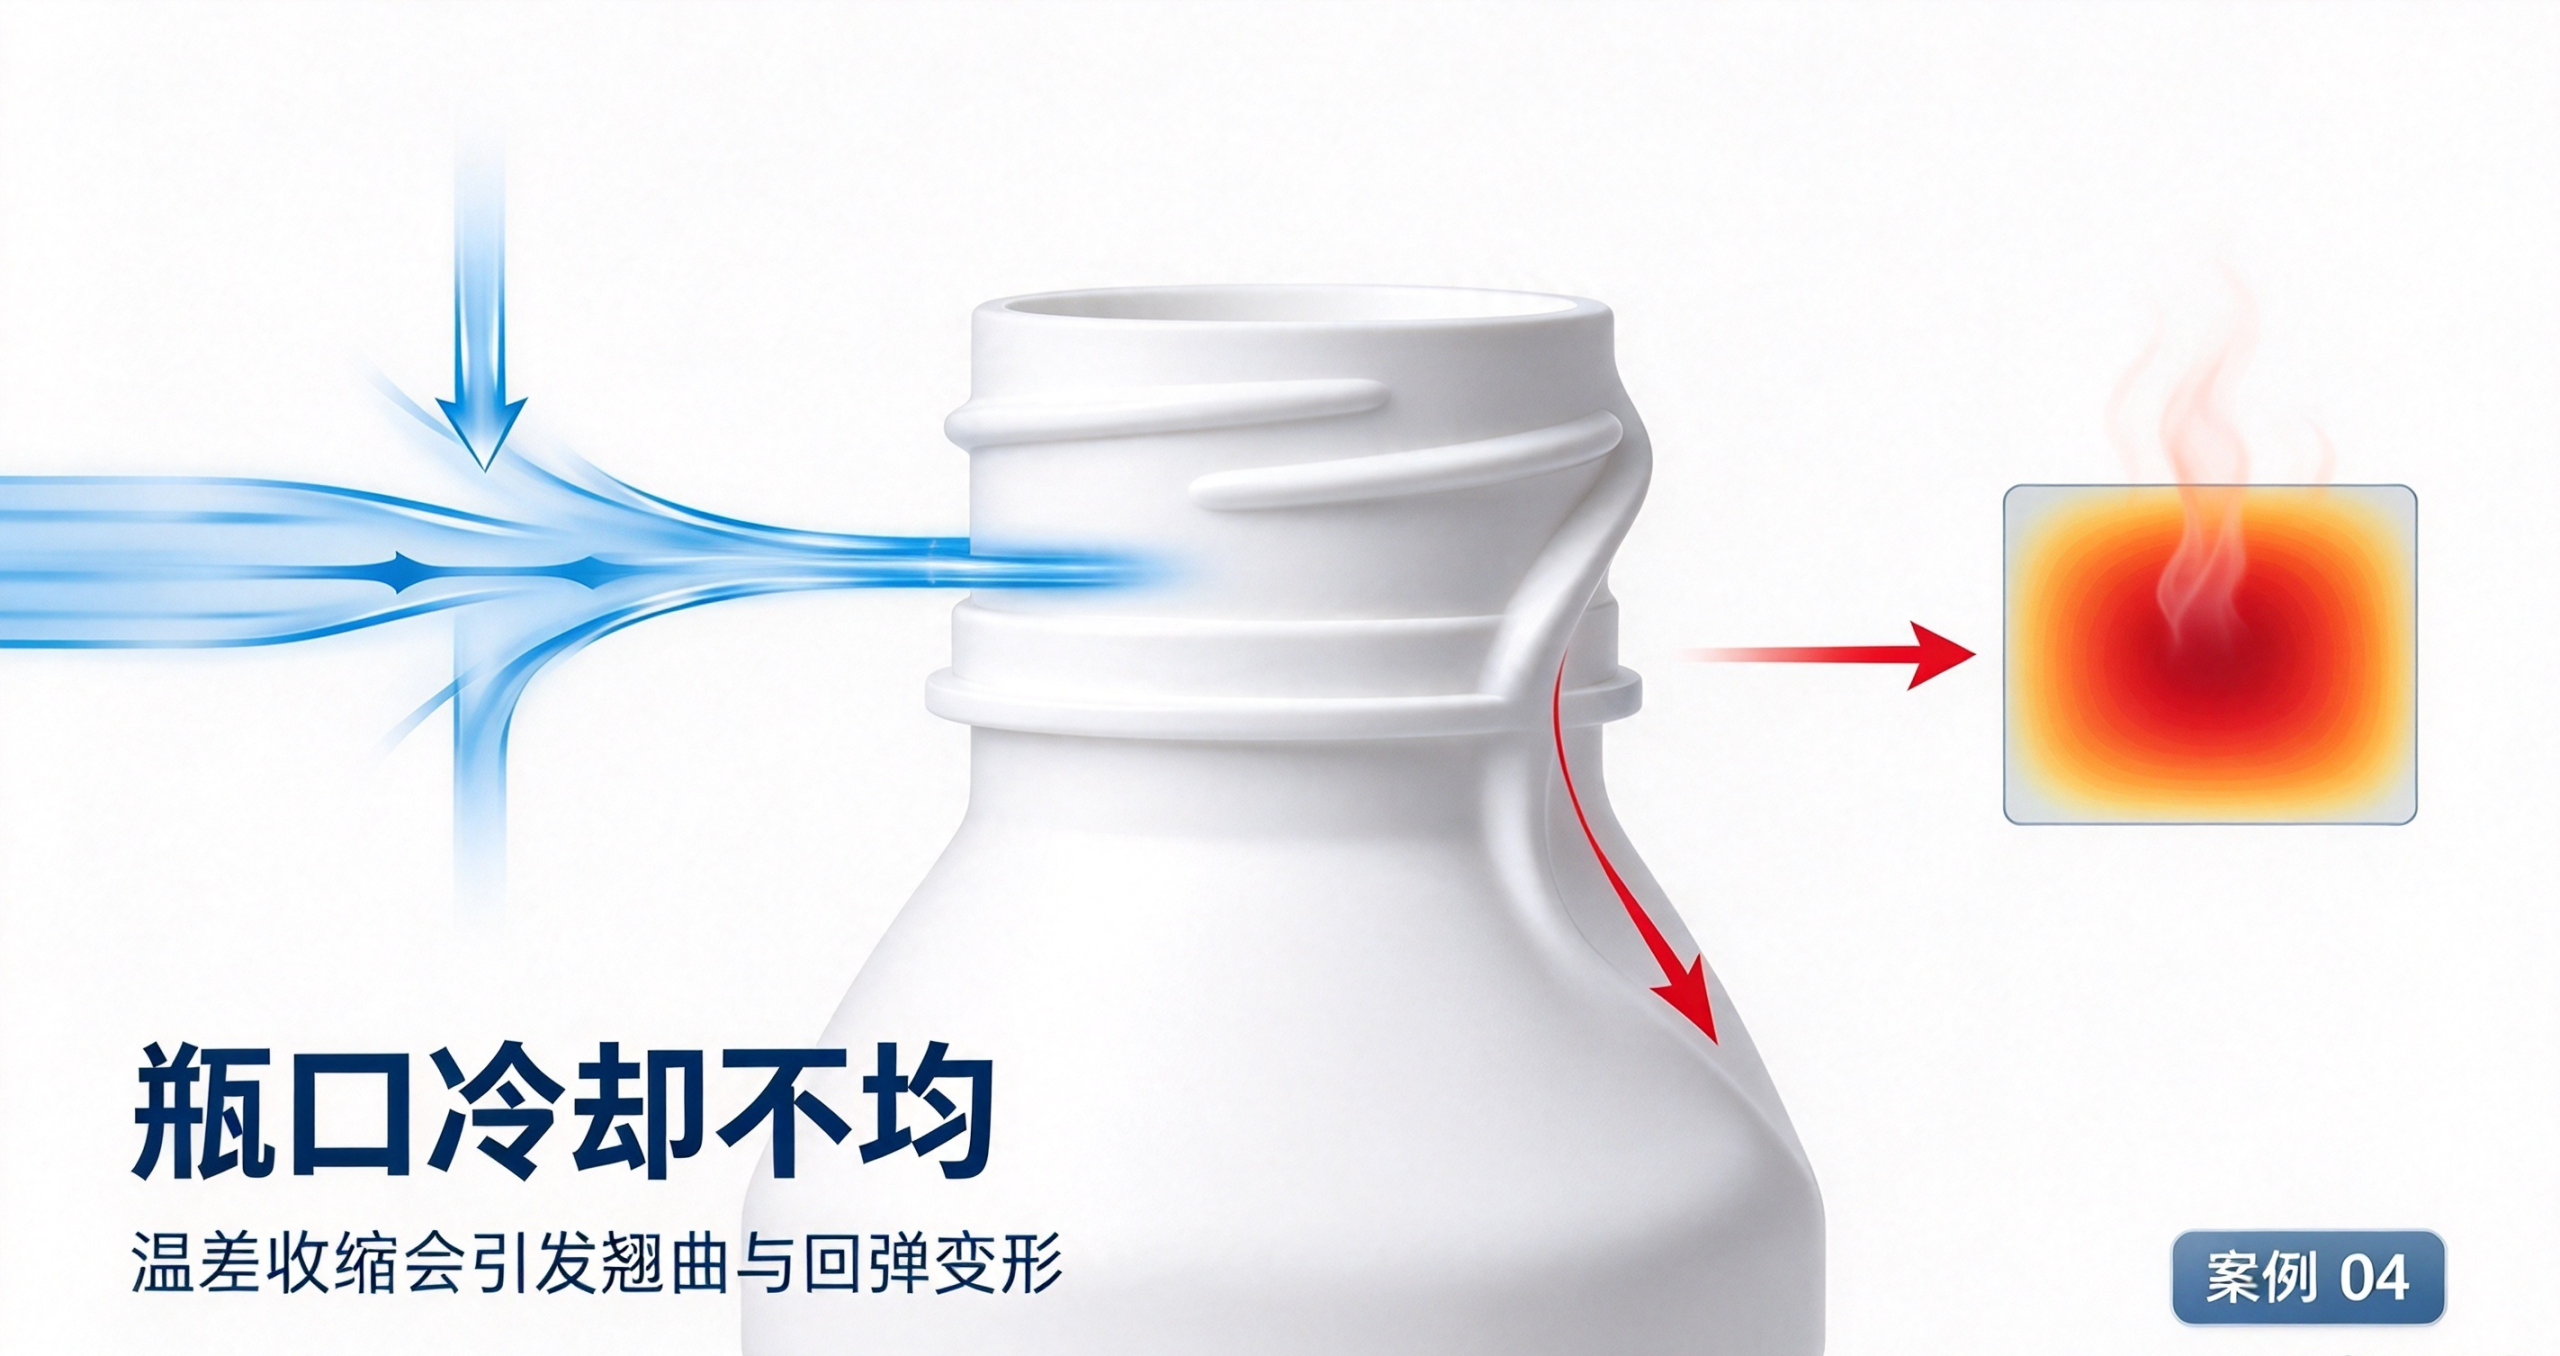
冷却直接决定定型效果,也是容易被忽视的关键点。 瓶口位置水路堵塞、冷却水流量不一致、模具局部散热差,会造成瓶口不同位置冷却速度不一样:一侧已经硬化,另一侧还处于高温软态。脱模后材料收缩不一致,释放内应力,瓶口慢慢发生翘曲变形。很多产品刚脱模看着合格,放置一段时间后变形,大多是冷却不均造成。
排查要点:检查模具口部冷却水道,清理水垢堵塞,保证冷却水流量、温度稳定,必要时延长瓶口保压冷却时间。
制品结构与材料因素
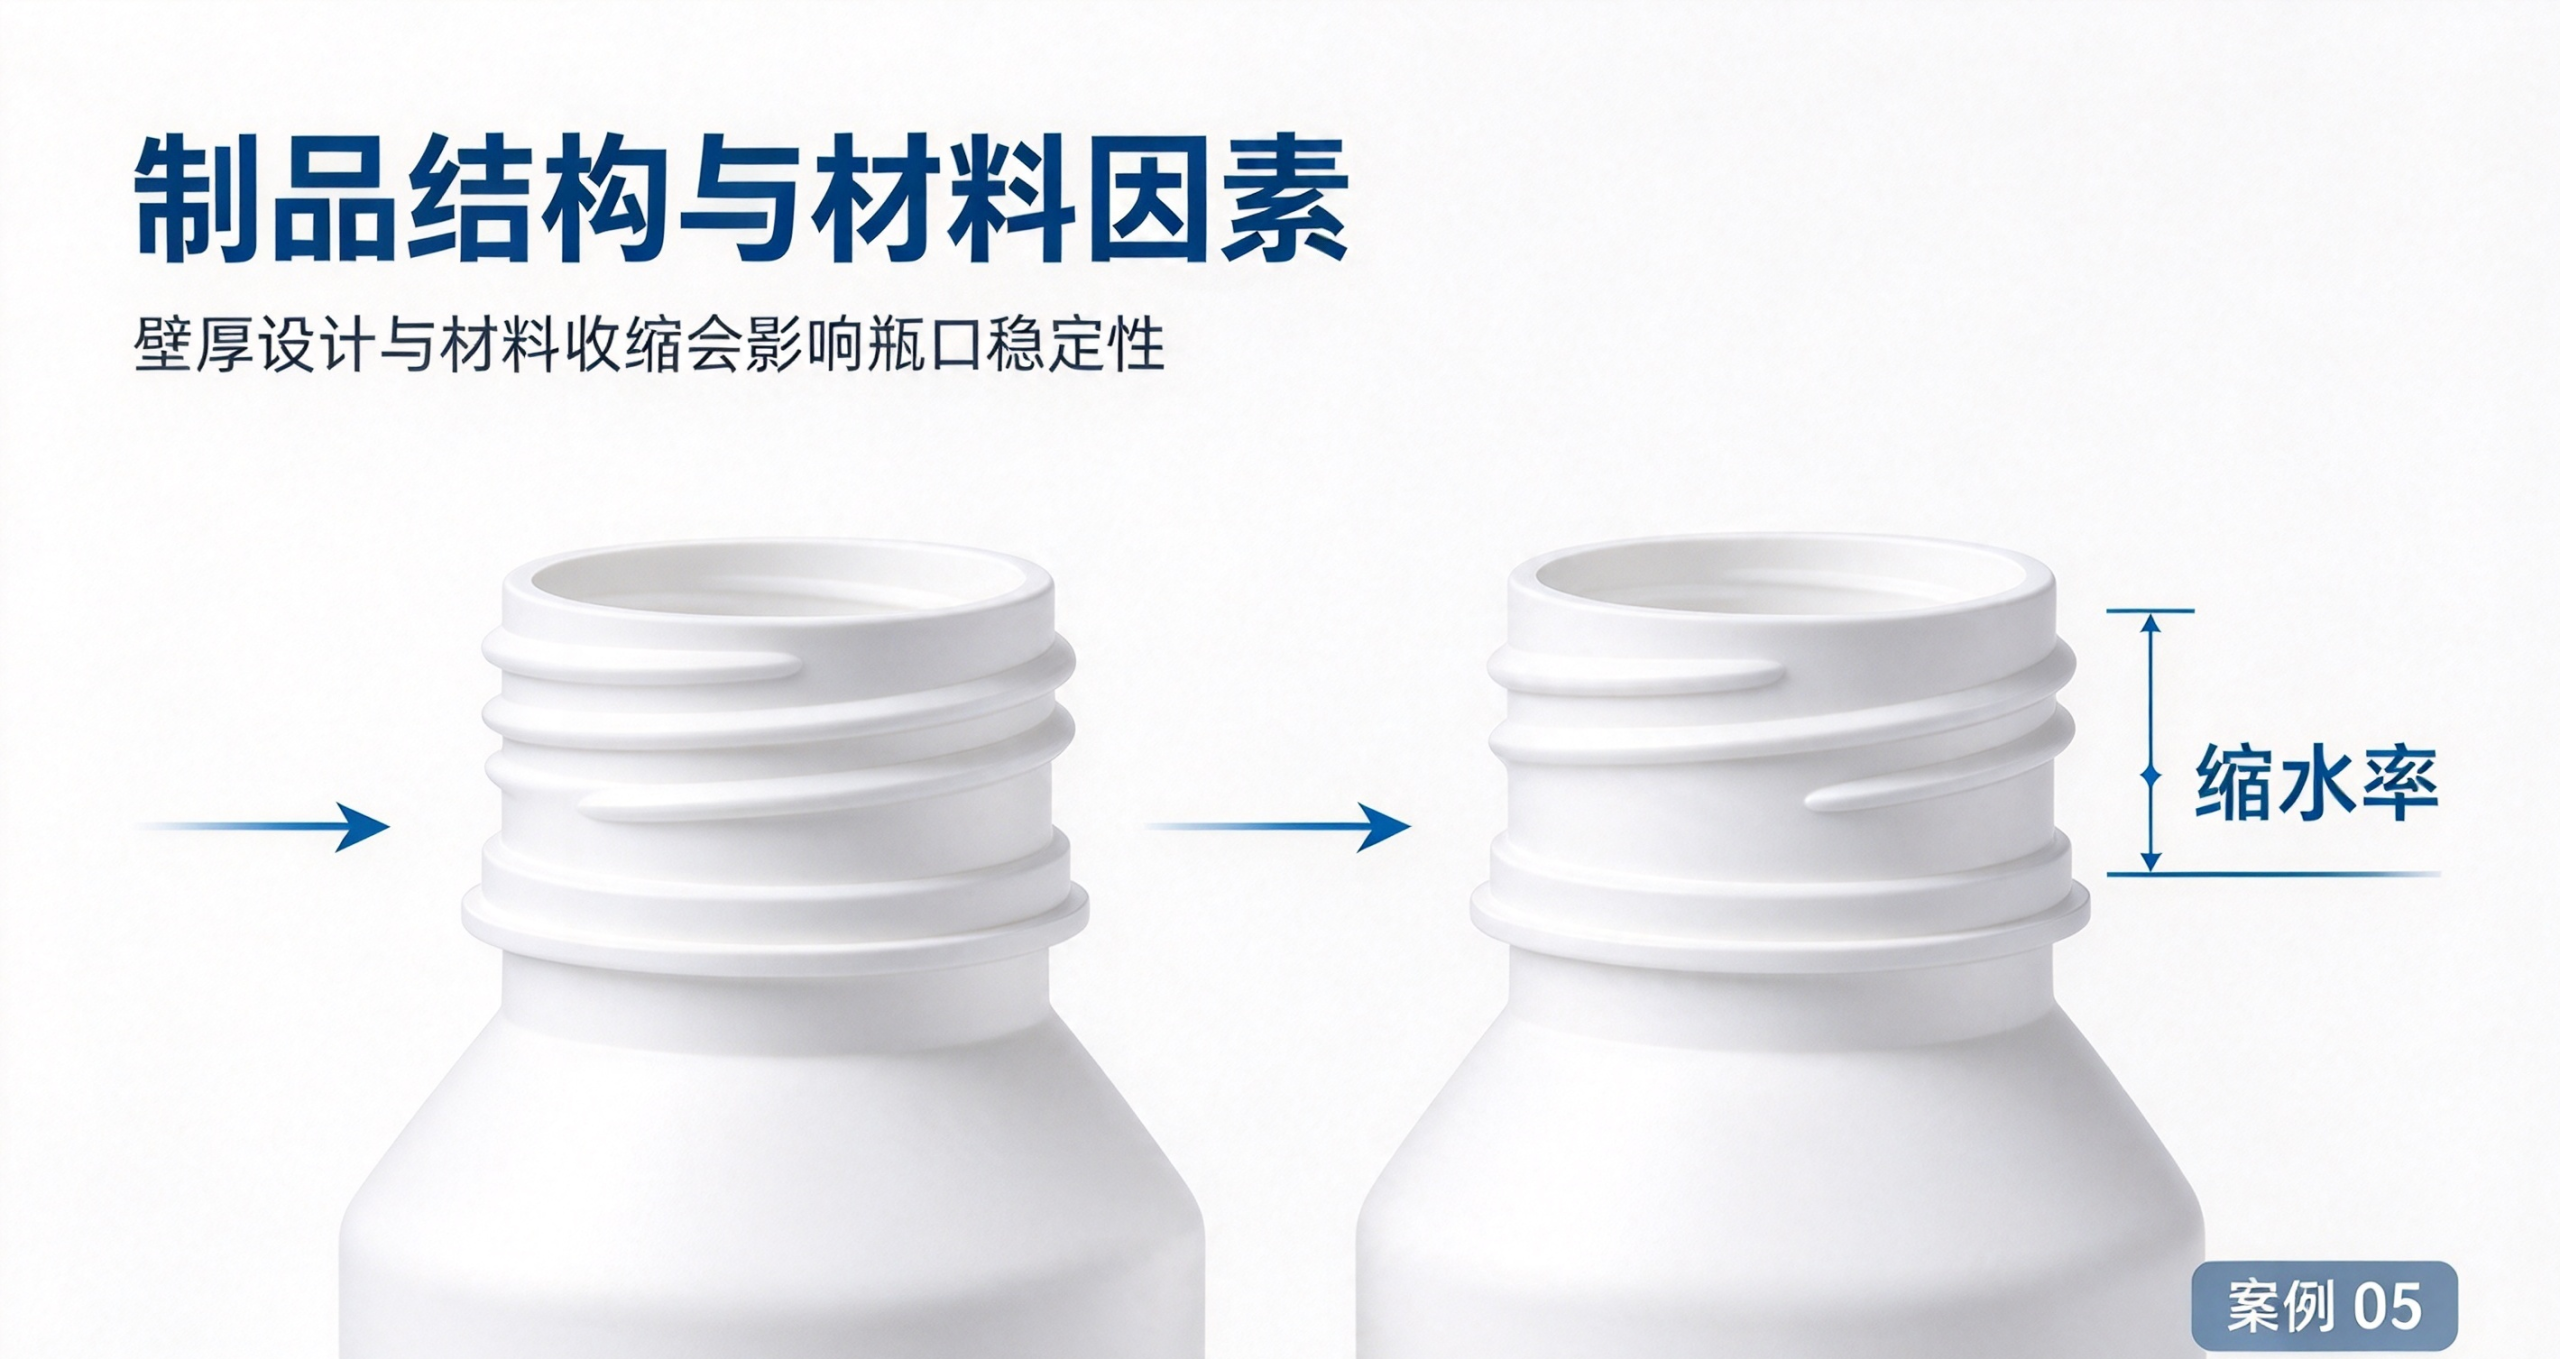
原料特性与产品结构设计,从根源影响瓶口成型稳定性。 不同牌号 HDPE/PP 等原料收缩率不同,熔体流动性能差异大;如果瓶口壁厚设计不合理、螺纹结构单薄,成型后抗变形能力弱。同一种工艺,更换原料牌号后,瓶口变形缺陷可能立刻显现。
排查要点:更换原料前提前做小批量试产,根据材料收缩率调整模具;优化瓶口结构设计,合理设计壁厚,减少成型后收缩形变风险。
瓶口缺陷排查建议遵循:先查机械定位 → 再看温控与冷却 → 最后评估原料与结构,由简到难逐项验证,快速锁定问题源头,减少试模成本,提升良品率。
福德隆深耕中空吹塑设备研发制造,持续为国内外客户输出稳定高效的吹塑解决方案,如果你在吹塑生产调试、模具优化、设备选型方面有疑问,欢迎留言交流。
END