







我们能给的
远比您想的更多
隐私条款信息保护中,请放心填写
15832757777
福德隆各地办事处可统一调度,上门服务
很多做中空吹塑的同行,选设备、谈订单时第一句话就问:这台机器周期多少秒?能不能再跑快一点?仿佛成型周期越快,机器就越好、产量就越高、赚钱就越多。
但做久了我们会发现:一味追求短周期,往往是隐患的开始。吹塑生产从来不是一场只拼速度的赛跑,稳定和良品率,才是生产线真正的底气。
一、周期拉快,首先考验的是整机稳定性
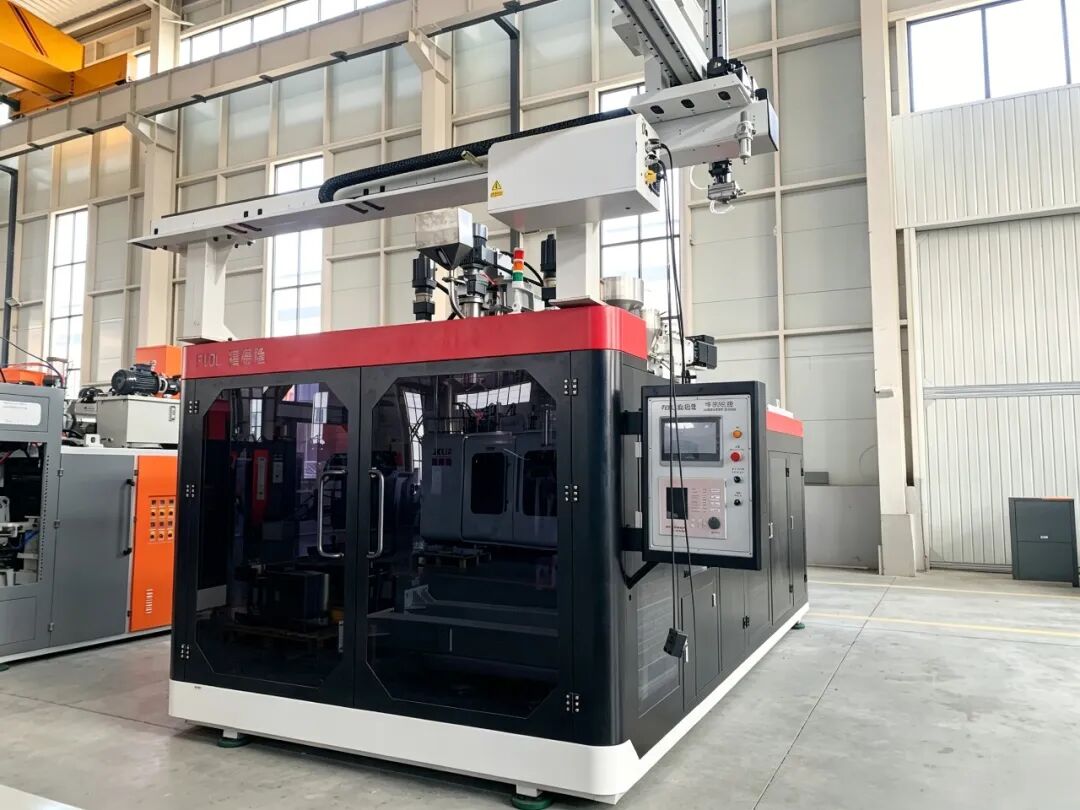
吹塑是一套连贯动作:挤出型坯→合模→吹气→保压→冷却→开模→机械手取件,环环相扣。 想要压缩周期,常见做法:加快挤出速度、缩短冷却时间、加快开合模、提速机械手动作。
速度提上来之后,设备负荷同步上涨:
螺杆、料筒高速挤出,扭矩变大,减速机、齿轮箱、链条导轨长期高负荷运转,磨损加速,故障率上升;
开合模、机械手动作急促,冲击变大,锁模精度容易偏移,震模、异响、漏油问题接踵而来;
液压、气动元件频繁启停,密封件更容易老化,停机维修频次变多。
看起来单模时间变短了,可一旦频繁停机、抢修,有效生产时长被吃掉,综合产量反而不升反降。短暂的高速,换来了断断续续的生产,得不偿失。
二、周期过快,产品质量最容易失守
中空制品(堆码桶、机油壶、日化壶、化工桶等)对壁厚均匀度、密封性、抗摔性要求很高,质量短板大多出在冷却和型坯控制上。 周期压缩,最容易砍的就是冷却时间,这也是质量翻车重灾区:
冷却不足,产品内应力大:制品外表看着定型,内部还没充分冷却。脱模后持续收缩变形,桶身鼓包、凹陷、椭圆,尺寸公差超标;
壁厚失控:挤出提速后,型坯出料不稳定,厚薄忽大忽小。薄的位置承压差,装液体容易渗漏、跌落开裂;
气泡、熔接痕明显:原料塑化时间不够,熔融不均,产品内在瑕疵变多,做耐压、防渗漏桶时报废率飙升;
后道返工增加:变形产品需要挑选、修边、二次校正,人工成本上涨,良品率直接下滑。
不少客户一开始看重 “快周期”,投产之后才发现废品堆了一大堆,算上原料损耗、人工挑选,利润被一点点吃掉。
三、我们该怎么理性看待成型周期?
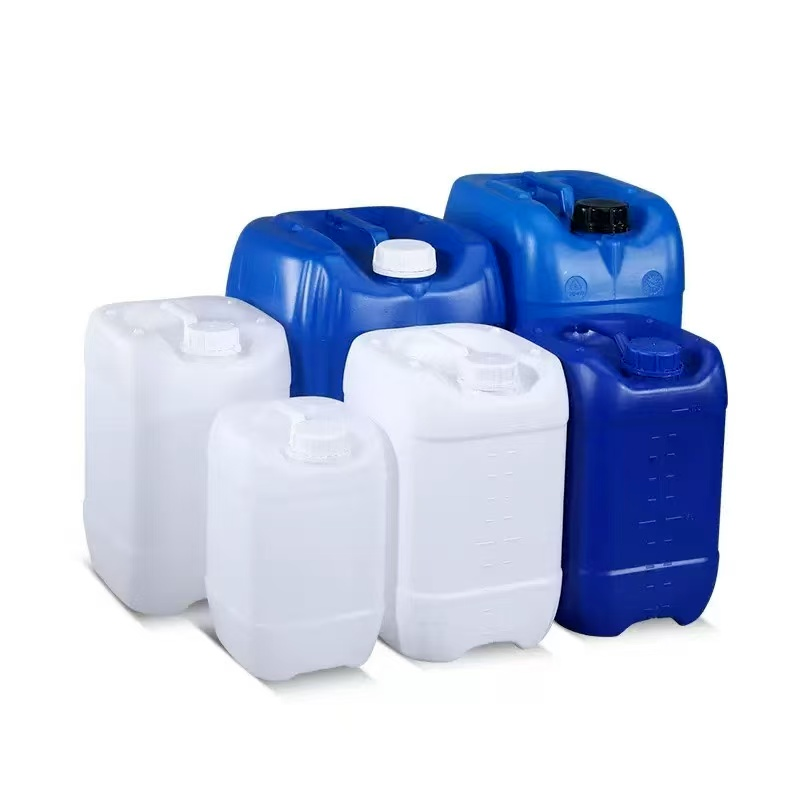
周期不是不能快,而是要在设备能力、原料特性、产品规格允许的合理区间提速。 同一个机型,做小容量薄壁壶,本身冷却需求低,合理提速是增效; 做大容量厚壁 25L 堆码桶,壁厚大、蓄热多,强行压缩冷却时间,就是硬伤。
好的吹塑机,是能稳在目标周期持续生产,而不是短暂冲刺极限速度。
稳定的挤出出料,保证型坯一致性;
可控的冷却系统,保障制品定型效果;
柔和精准的动作,降低设备冲击;
完善的温控、壁厚曲线控制系统,给质量兜底。
四、选购吹塑机,真正该关注的核心是什么?
给大家梳理几个优先级高于 “极限周期” 的核心指标:
✅ 长期运行稳定性:连续几十小时不停机,动作一致、无异常震动漏油,故障率低,稼动率高;
✅ 制品一致性:同一批次产品壁厚均匀、尺寸稳定,良品率高,这才是降本关键;
✅ 温控与壁厚控制能力:壁厚控制器、加热系统、挤出系统是否精准,直接决定高端桶、出口订单能不能稳定交付;
✅ 能耗水平:同样产量下,加热、电机能耗更低,长期生产省下的电费非常可观;
✅ 维护便捷性、配件通用性:后期保养简单,配件好采购,维修时间短;
✅ 可调节柔性:一台设备适配多款产品,工艺参数可调,换产品不用大改;
✅ 合理的工艺窗口:机器有足够的余量,而不是出厂就拉满极限,稍微原料、环境波动就出问题。
周期是结果,不是目标。稳定出合格产品,才是目标
END